


Perkenalan
Pipa baja yang dilas menempati posisi inti dalam energi modern, pemeliharaan air, administrasi kota, dan teknik struktural. Di antara beberapa kategori pipa-las busur terendam, SSAW (Pipa Baja Las Busur Terendam Spiral) dan LSAW (Pipa Baja Las Busur Terendam Longitudinal) adalah dua solusi pipa berdiameter besar-yang banyak digunakan di seluruh proyek global.
Keduanya menerapkan teknologi las busur terendam, memanfaatkan fluks granular untuk melindungi busur las dan logam cair, sehingga menghasilkan sambungan las yang andal dengan efisiensi pengendapan tinggi. Namun demikian, terdapat kesenjangan mendasar dalam pemilihan bahan baku, mekanisme pembentukan, geometri las, distribusi tegangan sisa, toleransi dimensi, kinerja mekanis, persyaratan inspeksi, struktur biaya, dan skenario teknik yang berlaku. Kesalahan pemilihan antara SSAW dan LSAW akan membawa risiko tersembunyi berupa kegagalan saluran pipa atau pemborosan modal yang tidak perlu. Artikel ini menguraikan perbedaan inti dari alur kerja manufaktur, kinerja teknis, standar penerapan, efisiensi-biaya dan penerapan praktis, memberikan referensi bagi perancang jalur pipa, insinyur pengadaan, dan kontraktor proyek.
1. Pengertian Dasar dan Perbedaan Proses Pembuatannya
1.1 Pipa Baja SSAW (Spiral Terendam-Pipa Las Busur)
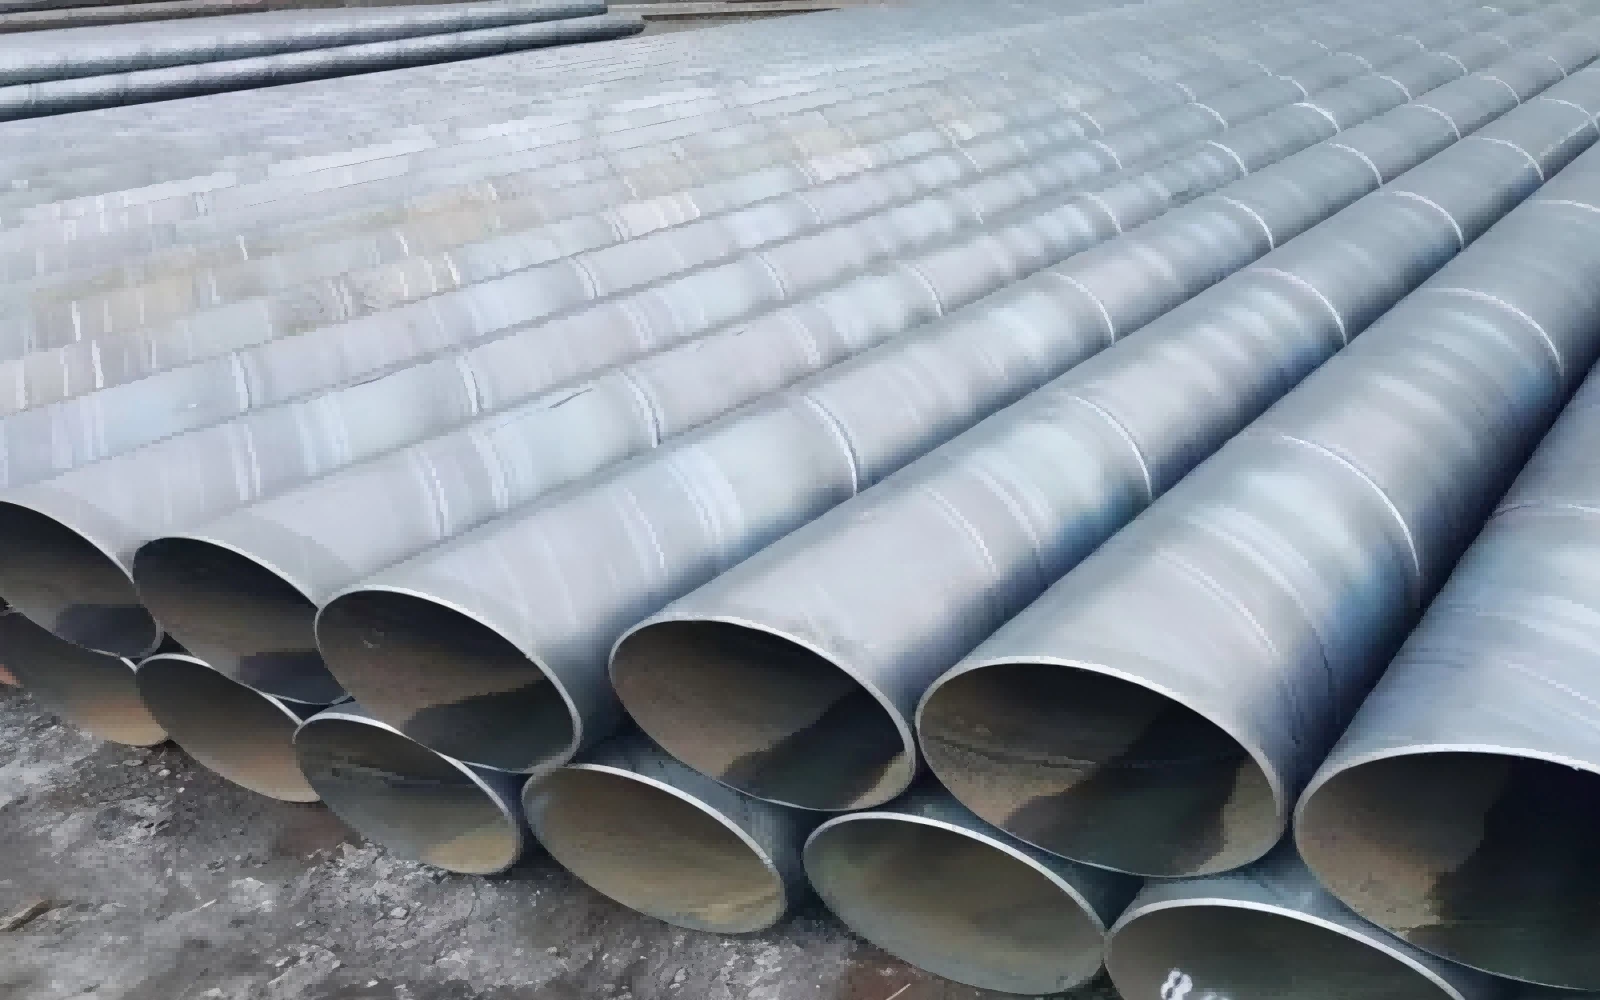
Pipa SSAW juga diberi nama HSAW (Helical Submerged-Pipa Arc Welded). Bahan bakunya adalah kumparan baja canai panas-kontinu, bukan pelat baja diskrit. Seluruh lini produksi berjalan dalam mode pemberian makan berkelanjutan. Kumparan baja melewati pelepasan, perataan, pemangkasan tepi, dan penggilingan. Setelah itu, baja strip dimasukkan ke dalam unit pembentuk pada sudut heliks yang telah ditentukan sebelumnya relatif terhadap garis tengah pipa. Dengan menyesuaikan sudut heliks ini, strip baja dengan lebar tetap dapat menghasilkan pipa baja dengan diameter luar bervariasi secara fleksibel, yang merupakan keunggulan pemrosesan paling menonjol dari produksi SSAW.
Selama pembentukan spiral berkelanjutan, pengelasan busur-terendam internal dan pengelasan busur-terendam eksternal diselesaikan secara serempak. Lapisan las heliks kontinu berputar mengelilingi seluruh badan pipa. Setelah pengelasan, pipa dipotong dengan panjang tetap sesuai dengan kebutuhan proyek. Prosedur selanjutnya mencakup pengujian hidrostatik, inspeksi visual, dan pengujian non-destruktif (NDT) untuk lapisan las.
Karena SSAW mengadopsi produksi berkelanjutan berbasis kumparan, ritme produksinya stabil. Namun, prosedur pembentukan spiral akan menimbulkan tegangan sisa yang kompleks di dalam dinding pipa. Selain itu, jahitan las heliks jauh lebih panjang dibandingkan las memanjang untuk pipa dengan dimensi yang sama. Untuk badan pipa berukuran satu-meter, panjang las aktual SSAW dapat mencapai 1,5-3 kali panjang las LSAW, sehingga secara teoritis meningkatkan kemungkinan cacat pengelasan seperti masuknya terak, porositas, dan fusi tidak sempurna di sepanjang garis las.
1.2 Pipa Baja LSAW (Terendam Membujur-Pipa Las Busur)

Pipa LSAW menggunakan-pelat baja tunggal tugas berat sebagai bahan bakunya, bukan kumparan baja. Dua teknologi pembentuk arus utama adalah UOE dan JCOE dalam industri global. Proses JCOE lebih populer untuk volume produksi sedang. Pertama, kedua tepi pelat baja digiling dan-dibengkokkan terlebih dahulu untuk menjamin geometri alur yang baik. Secara berurutan, pelat melalui langkah pembengkokan J-, pembengkokan C- dan pembengkokan O-, secara bertahap membengkokkan pelat baja datar menjadi cangkang pipa melingkar. Setelah pengelasan paku, pengelasan busur-beberapa kawat terendam internal dan pengelasan busur-multi-kawat terendam eksternal dilakukan untuk membentuk satu lapisan las memanjang lurus yang sejajar dengan sumbu pipa.
Prosedur penting untuk produksi LSAW adalah ekspansi dingin mekanis. Seluruh pipa diperluas secara mekanis secara melingkar, yang mengkalibrasi diameter luar, kebulatan dan kelurusan, dan sebagian besar melepaskan tegangan sisa yang terbentuk di dalam dinding pipa. Setelah perluasan, uji hidro-, inspeksi ultrasonik, inspeksi radiografi, dan pemeriksaan non-destruktif lainnya diterapkan secara ketat.
Berbeda dengan produksi SSAW berkelanjutan, LSAW merupakan bagian dari manufaktur diskret-demi-batch. Setiap pipa diproses dari pelat baja independen. Jahitan las merupakan salah satu jahitan lurus pendek. Pemantauan kualitas las dan-inspeksi non-destruktif lebih mudah dilakukan. Namun, diameter luar maksimum pipa LSAW dibatasi oleh lebar efektif pelat baja yang dibeli, yang menjadi salah satu batasan produksi utama produk LSAW.
2. Perbandingan Kisaran Bahan Baku dan Spesifikasi
2.1 Bahan mentah
SSAW: Bahan masukan adalah-kumparan baja canai panas. Produksi koil membatasi ketebalan dinding maksimum yang dapat dicapai. Pasokan kumparan memiliki biaya yang-kompetitif untuk spesifikasi ketebalan-sedang. Sumber daya kumparan-kekuatan berat-ketebalan tinggi terbatas di pasar baja global.
LSAW: Bahan masukan dipotong pelat baja berat. Pasokan pelat mendukung dinding yang sangat tebal dan kualitas-pipa pipa berkekuatan tinggi seperti X70, X80. Produsen dapat memilih ketebalan pelat yang sesuai dengan persyaratan desain proyek, tanpa batasan ketebalan dari kapasitas pabrik koil rolling panas.
2.2 Kisaran diameter luar
SSAW: Kisaran OD tipikal 219 mm-3000 mm (8-120 inci). Hal ini dapat mewujudkan produksi berdiameter ekstra-besar secara ekonomis, yang merupakan kekuatan luar biasa dari SSAW. Satu kumparan baja dengan lebar tetap dapat menghasilkan beberapa diameter pipa dengan menyesuaikan sudut heliks, sehingga memberikan fleksibilitas produksi yang tinggi untuk proyek berdiameter besar.
LSAW: Kisaran OD tipikal 406 mm-1626 mm (16-64 inci). Diameter maksimal dibatasi oleh lebar pelat baja. Untuk mendapatkan pipa LSAW berdiameter-lebih besar, pelat baja ekstra lebar harus dipesan, yang akan meningkatkan biaya material dan tekanan waktu tunggu secara signifikan.
2.3 Kapasitas ketebalan dinding
SSAW: Ketebalan dinding biasa Kurang dari atau sama dengan 20-25 mm. Ketika ketebalan dinding melebihi ambang batas ini, sumber daya kumparan canai panas menjadi langka, kesulitan produksi meningkat pesat, dan keunggulan biaya komprehensif memudar.
LSAW: Ketebalan dinding bisa mencapai 50 mm atau bahkan lebih tinggi. LSAW adalah solusi pipa las pilihan untuk skenario kerja-berdinding tebal dan bertekanan tinggi. Pelat baja tugas berat-berdinding tebal-sudah tersedia di pabrik baja besar di seluruh dunia.
2.4 Panjang pipa tunggal
SSAW: Produksi berkelanjutan mendukung panjang pipa tunggal hingga 30 meter. Lebih sedikit sambungan las melingkar di lapangan yang akan dihasilkan selama konstruksi pipa.
LSAW: Dibatasi oleh panjang pelat baja, panjang pipa tunggal yang umum adalah 12-18 meter. Diperlukan lebih banyak sambungan las lapangan untuk proyek peletakan jarak jauh.
3. Kinerja Mekanik, Tegangan Residu dan Akurasi Dimensi
3.1 Stres sisa
Tegangan sisa secara signifikan memengaruhi masa pakai saluran pipa, kinerja-anti-tekanan-korosi-retak, dan ketahanan terhadap lelah.
SSAW: Tegangan sisa tarik kompleks tetap ada setelah pembentukan spiral. Bahkan setelah uji hidrostatik, tegangan pembentuk parsial tidak dapat dihilangkan sepenuhnya. Tegangan tarik sisa meningkatkan risiko retak korosi tegangan ketika pipa dikubur di lingkungan tanah yang korosif dengan air bawah tanah.
LSAW: Proses ekspansi dingin-mekanis secara efektif melepaskan sisa tegangan. Tingkat tegangan sisa tetap rendah dan merata di seluruh badan pipa, sehingga sangat meningkatkan kinerja keselamatan untuk layanan bawah tanah-jangka panjang.
3.2 Presisi dimensi
Kebulatan, kelurusan, dan keseragaman-ketebalan dinding secara langsung memengaruhi kualitas penyesuaian lapangan dan kualitas pengelasan selama pemasangan pipa.
SSAW: Penyimpangan oval dan kelurusan relatif jelas. Toleransi ovalitas tipikal dapat mencapai hingga 1,0 % dari diameter luar nominal, dipengaruhi oleh efek pegas spiral-kembali setelah pembentukan.
LSAW: Ekspansi mekanis menghasilkan kinerja dimensi yang unggul. Ovalitas dapat dikontrol dalam 0,5% dari OD nominal. Dimensi ketebalan dan keliling dinding menjaga konsistensi tinggi, menyederhanakan konstruksi pengelasan butt-di lapangan, dan menurunkan-kecepatan pengerjaan ulang di-lokasi.
3.3 Fitur jahitan las dan risiko cacat
SSAW memiliki fitur las spiral panjang. Total panjang las besar. Meskipun peralatan NDT otomatis modern diterapkan, lintasan melengkung spiral menghadirkan kompleksitas pemeriksaan yang lebih tinggi. Potensi cacat pengelasan menyebar sepanjang jalur heliks yang panjang. Ketika beban tekanan internal diterapkan, las spiral menguraikan tegangan hoop pada sudut heliks. Berdasarkan manufaktur yang memenuhi syarat, SSAW memenuhi-kriteria desain tekanan sedang, namun bukan pilihan optimal untuk jalur utama kritis bertekanan ultra-tinggi-.
LSAW memiliki satu jahitan las lurus pendek yang sejajar dengan sumbu pipa. Tekanan lingkaran dari tekanan internal bekerja tegak lurus terhadap lapisan las. Inspeksi pengelasan sangat mudah. Cacat-kesulitan pengendalian jauh lebih rendah. LSAW menunjukkan-ketangguhan suhu rendah dan kinerja kelelahan siklik yang sangat baik, cocok untuk lingkungan kerja yang berat termasuk wilayah dingin, zona seismik, dan proyek lepas pantai.
4. Standar Industri yang Relevan
SSAW dan LSAW dapat mematuhi API 5L (Industri minyak bumi dan gas alam-Pipa baja untuk sistem transportasi pipa), yang merupakan-standar pipa global yang paling dikenal. Namun, kode desain menerapkan batasan yang berbeda untuk-zona yang diklasifikasikan berisiko.
Untuk pipa LSAW: Diterima secara luas oleh API 5L, DNV-OS-F101 untuk pipa lepas pantai, CSA Z245, EN 10217 dan spesifikasi ketat lainnya. Kode desain biasanya menentukan LSAW untuk area berisiko tinggi Kelas 1 dan Kelas 2: zona padat penduduk, wilayah dingin pegunungan, jaringan pipa bawah laut lepas pantai, jalur utama bertekanan tinggi untuk transmisi minyak dan gas.
Untuk pipa SSAW: Diterapkan berdasarkan API 5L, ASTM A252 (pipa tiang pancang), standar struktural EN 10219, GB/T 5037 untuk-transportasi fluida bertekanan rendah. SSAW terutama diizinkan untuk zona-risiko rendah Kelas 3 dan Kelas 4: distrik-yang berpenduduk jarang, saluran air, saluran air limbah, tiang pancang, dan aplikasi struktur. Banyak spesifikasi teknik yang melarang SSAW untuk diadopsi{11}}jalur utama bertekanan tinggi yang melewati kawasan pemukiman padat.
5. Analisis-efisiensi biaya
Dengan spesifikasi diameter luar-nominal yang sama: SSAW menunjukkan keunggulan biaya yang menonjol untuk skenario-diameter besar dan-ketebalan-dinding sedang. Koil berkelanjutan-produksi pengumpanan meningkatkan tingkat pemanfaatan material, menurunkan biaya produksi unit. Untuk proyek yang memerlukan pipa berdiameter-besar tanpa persyaratan tekanan-ultra tinggi, SSAW dapat memangkas total investasi pengadaan secara signifikan.
Biaya LSAW umumnya 30-50 % lebih tinggi dibandingkan pipa SSAW dengan diameter-setara. Biaya yang lebih tinggi berasal dari pelat baja berat yang mahal, investasi peralatan pembentuk JCOE/UOE yang terpisah, proses-ekspansi dingin, dan prosedur-pemeriksaan menyeluruh yang lebih ketat. Namun demikian, dalam proyek infrastruktur energi penting, pengurangan risiko kegagalan dan perpanjangan siklus layanan mengimbangi harga pembelian premium, sehingga menghasilkan keuntungan ekonomi-siklus hidup-yang lebih baik untuk sistem saluran pipa berisiko tinggi.
Saat-ketebalan dinding meningkat menjadi-rentang dinding yang berat, keunggulan biaya SSAW hilang, dan LSAW menjadi lebih kompetitif.
6. Skenario Aplikasi Khas
6.1 Aplikasi umum untuk pipa baja SSAW
Pasokan air-berdiameter besar,-pengalihan air baku, pembuangan air limbah, dan jaringan pipa irigasi kota dengan tekanan kerja sedang-rendah.
Tiang pancang pipa baja untuk dermaga, jembatan, rekayasa pondasi, pipa selubung bawah tanah.
Kolom struktural untuk bangunan berstruktur-baja berskala-skala besar.
Jaringan pipa pengumpul gas-tekanan rendah-tekanan rendah-di zona non-kritis-yang terpencil dan jarang penduduknya.
Sirkulasi pipa air untuk pembangkit listrik, ventilasi tambang, dan pipa-pengangkut lumpur tailing dengan perawatan anti-korosi.
6.2 Aplikasi umum untuk pipa baja LSAW
Pipa-jalur utama minyak dan gas bertekanan tinggi-jarak jauh, terutama bagian yang melintasi-wilayah perkotaan padat penduduk, jalur seismik, dan zona dingin.
Perpipaan platform lepas pantai, segmen pipa bawah laut, struktur bantu riser berdasarkan spesifikasi DNV.
Jaringan-transmisi gas kota bertekanan tinggi dan perpipaan proses petrokimia.
Komponen struktural penting yang memikul beban siklik yang berat, memerlukan ketangguhan impak-suhu rendah yang luar biasa.
Proyek dengan persyaratan ketat untuk akurasi dimensi dan kinerja pengelasan-butt lapangan.
7. Pedoman Seleksi Teknik
Insinyur proyek harus menyeimbangkan tekanan kerja, klasifikasi risiko zona rute, suhu pengoperasian, korosivitas sedang, parameter-diameter luar & ketebalan-dinding, kondisi konstruksi, dan batasan-anggaran total untuk memilih jenis pipa secara wajar.
Pilih SSAW ketika: Proyek memerlukan pipa berdiameter-ekstra besar-, tekanan kerja berada pada tingkat sedang-rendah, rute berlokasi di-area berisiko rendah, dan pengendalian biaya-adalah prioritas utama. Sementara itu, pengujian hidrostatik lengkap dan-NDT jangkauan penuh harus diterapkan, sistem perlindungan-anti-korosi dan katodik-harus dirancang dengan baik-untuk memitigasi risiko korosi-tegangan-sisa.
Pilih LSAW ketika: Saluran pipa melakukan-transportasi cairan bertekanan tinggi, rute melewati-populasi berisiko tinggi-zona terkonsentrasi, lingkungan layanan memiliki suhu rendah, beban siklik atau media korosif, ketebalan-dinding tebal, dan diperlukan redundansi keselamatan-yang tinggi. Meskipun biaya pengadaan awal meningkat, LSAW mengurangi-risiko operasional jangka panjang dan potensi kerugian akibat kecelakaan.
Tidaklah benar jika hanya menilai satu jenis pipa lebih unggul daripada jenis pipa lainnya. SSAW dan LSAW merupakan produk pipa las-arc-terendam yang matang. Kualitas tidak hanya bergantung pada teknologi pembentukan, tetapi juga-kualitas bahan mentah, tingkat manajemen manufaktur, kualifikasi prosedur pengelasan, dan pelaksanaan inspeksi non--destruktif yang ketat. Produksi yang tidak memenuhi syarat akan menimbulkan bahaya tersembunyi apapun jenis SSAW atau LSAW.
SSAW dan LSAW adalah dua solusi pipa las busur-diameter terendam-yang penting. Perbedaan intinya terletak pada-pemilihan bahan mentah dan-mekanisme pengelasan, yang selanjutnya tercermin dalam distribusi-tegangan sisa, toleransi dimensi, karakteristik-lapisan las, kapasitas-ketebalan dinding, struktur biaya, dan batasan teknik yang berlaku.
SSAW unggul dalam proyek tekanan-berdiameter menengah-ekstra besar-yang ekonomis.
LSAW memberikan margin keamanan yang lebih tinggi untuk infrastruktur penting-bertekanan tinggi dan berisiko tinggi.
Memahami sepenuhnya perbedaan ini membantu personel teknis membuat keputusan-spesifikasi pipa yang rasional, memastikan keamanan pipa dan pengendalian-biaya proyek yang wajar.


